

Dimenzijska natančnost je eden najpomembnejših dejavnikov, ki jih je treba oceniti pri nakupu betonskega bloka ali kalupa za proizvodnjo opeke. Mere kalupne votline, poravnava njenih komponent, doslednost razmika med votlinami in natančnost njegovih pritrdilnih vmesnikov vplivajo na obliko in ponovljivost končnih izdelkov. Tudi ko stroj za bloke deluje pri določeni proizvodni hitrosti, lahko odstopanja dimenzij v kalupu prispevajo k nedoslednim velikostim blokov, neravnim robom, težavam med odstranjevanjem iz kalupa in dodatnim zahtevam za nadzor kakovosti. Za kupce pravo vprašanje ni le, ali lahko kalup proizvede opeko, ampak ali lahko večkrat proizvede opeke ali bloke, ki izpolnjujejo predvidene dimenzijske in funkcionalne zahteve skozi celotno življenjsko dobo.
Pri ocenjevanju aOpečni strojni kalup, morajo nabavne ekipe gledati dlje od navedene cene in splošnih izjav o natančnosti izdelave. Zanesljiva odločitev o nakupu zahteva jasno razumevanje kritičnih dimenzij, veljavnih toleranc, lastnosti materiala, metod nadzora, združljivosti strojev in zahtev glede zamenjave. Fujian Quangong Mold Co., Ltd je treba ovrednotiti glede na dejanske zahteve predvidene proizvodne linije, s potrditvijo tehničnih specifikacij pred oddajo naročila. Ta priročnik pojasnjuje, kako dimenzijska natančnost vpliva na proizvodno zmogljivost, in zagotavlja praktičen okvir za primerjavo dobaviteljev kalupov, pregledovanje tehničnih risb in zmanjšanje tveganj pri nakupu.
1. Kaj pomeni dimenzijska natančnost pri izdelavi kalupov?
2. Zakaj dimenzijska natančnost vpliva na kakovost blokov in proizvodno učinkovitost?
3. Katere tehnične parametre bi morali kupci oceniti pred nakupom?
4. Kako lahko kupci preverijo točnost kalupa in izberejo primernega dobavitelja?
5. Zaključek: Kako lahko natančni kalupi podpirajo boljše nakupovalne odločitve?
6. Pogosto zastavljena vprašanja
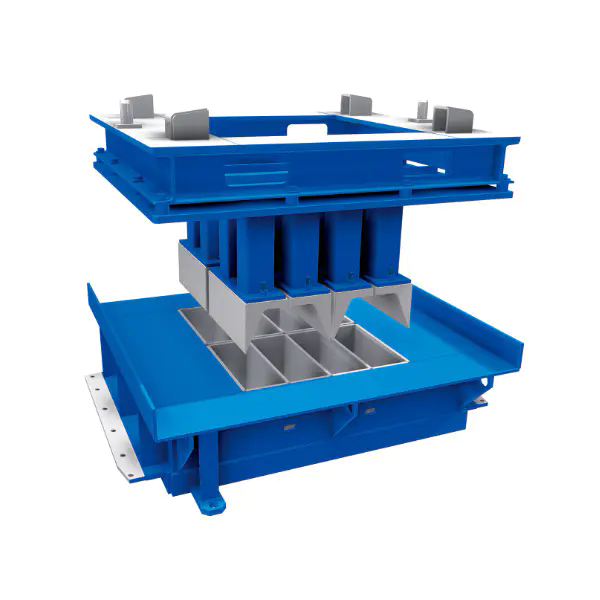
Dimenzijska natančnost opisuje, kako natančno se dejanske mere izdelane komponente ujemajo z njenimi specificiranimi konstrukcijskimi dimenzijami. Pri proizvodnji opeke in betonskih blokov koncept velja za več kot celotno zunanjo velikost kalupa. Vključuje dolžino votline, širino votline, globino votline, debelino stene, razmik med votlinami, položaje montažnih lukenj, referenčne površine in poravnavo komponent, ki se med proizvodnjo premikajo ali stikajo. Te meritve skupaj določajo, ali lahko kalup deluje, kot je predvideno, ko je nameščen na določenem stroju za izdelavo blokov.
Za namene nabave je pomembno razlikovati med dimenzijsko natančnostjo od ponovljivosti in splošne kakovosti izdelave. Natančnost se nanaša na razliko med izmerjeno vrednostjo in njenim določenim ciljem. Ponovljivost zadeva, ali je isto meritev mogoče dosledno reproducirati v primerljivih pogojih. Kalup je lahko izdelan blizu svojih ciljnih dimenzij, vendar še vedno kaže prevelike razlike med votlinami. Nasprotno pa ima lahko več votlin zelo podobne dimenzije, medtem ko vse odstopajo od predvidene zasnove. Obe situaciji lahko povzročita težave, čeprav se ustrezni korektivni ukrepi lahko razlikujejo.
Kritične dimenzije so odvisne od zasnove kalupa, vrste bloka, proizvodnega procesa in zahtev končnega izdelka. Kupci ne smejo domnevati, da ima vsaka meritev enak učinek na kakovost izdelka. Naslednja področja si zaslužijo posebno pozornost pri pregledu risbe in ocenjevanju dobavitelja.
Tehnično popolna risba bi morala opredeliti dimenzije, ki so funkcionalno kritične, namesto da bi vsaki funkciji brez razlikovanja dodelila enako toleranco. Zaostritev tolerance brez jasnega inženirskega razloga lahko poveča čas strojne obdelave in stroške inšpekcijskih pregledov, ne da bi dosegla pomembne izboljšave končnih blokov. Iz tega razloga se morata kupec in proizvajalec pred dokončanjem risbe dogovoriti o predvideni funkciji vsake kritične funkcije.
Dimenzijska toleranca določa dovoljeno odstopanje okoli nazivne mere. Če risba določa nazivno širino votline 100 mm z dvostransko toleranco plus ali minus 0,20 mm, je sprejemljivo območje od 99,80 mm do 100,20 mm. To je ilustrativen primer in ne potrjena specifikacija za kateri koli poseben kalup. Dejansko sprejemljivo območje je treba določiti z odobreno risbo, veljavnimi zahtevami za izdelek in zmožnostmi proizvodnega procesa.
Kupci naj razlikujejo tudi dimenzijske tolerance od geometrijskih. Meritev širine sama po sebi ne more ugotoviti, ali je votlina dovolj kvadratna, ali sta dve površini vzporedni ali ali je montažni vmesnik pravilno nameščen glede na referenčno referenčno točko. Geometrijsko dimenzioniranje in toleranca, kjer je primerno, zagotavlja strukturirano metodo za definiranje teh razmerij. Pri zapletenih sklopih kalupov lahko pomaga preprečiti nesoglasja, ki jih povzročijo risbe, ki določajo posamezne dimenzije, vendar ne pojasnjujejo, kako morajo biti značilnosti povezane med seboj.
Pomembni so tudi pogoji merjenja. Instrumenti morajo biti primerni za funkcijo, ki se pregleduje, vzdrževani v primernem stanju in jih mora uporabljati usposobljeno osebje. Temperatura, površinska kontaminacija, robovi in nedosledna merilna mesta lahko vplivajo na zanesljivost odčitkov. Kadar so določene zelo ozke tolerance, je treba upoštevati merilno negotovost, namesto da bi vsako prikazano decimalno mesto obravnavali kot dokaz točnosti.
Razmislite o kalupu, v katerem ima vsaka vdolbina pravilno nominalno dolžino, vendar montažna površina ni poravnana z referenčno lokacijo stroja. Mere votline se lahko zdijo zadovoljive, če jih preverimo posamično, vendar je lahko kalup po namestitvi še vedno nepravilno nameščen. Podobno lahko kalup izpolnjuje svojo skupno zahtevo po dolžini, medtem ko kaže prevelike razlike v posameznih globinah votline. Ena sama celotna meritev ne bi razkrila tega stanja.
Iz tega razloga je treba opečni strojni kalup oceniti kot funkcionalen proizvodni sklop in ne kot zbirko nepovezanih dimenzij. Kupci bi morali zahtevati odobreno tehnično risbo, opredeliti značilnosti, ki so ključne za kakovost, in potrditi, kako bodo te lastnosti izmerjene. Kadar proizvod zahteva več votlin, mora načrt pregleda obravnavati tako dimenzije posameznih votlin kot skladnost med njimi.Fujian Quangong Mould Co., Ltdje treba oceniti glede na te dokumentirane zahteve, namesto da bi se zanašali zgolj na široke opise, kot sta visoka natančnost ali napredna proizvodnja.
Cilj ni zahtevati najmanjšo možno toleranco za vsako značilnost. Treba je določiti in preveriti tolerance, ki so potrebne za izdelavo skladnih blokov, doseganje zanesljive namestitve in vzdrževanje ponovljivih zmogljivosti. Ta pristop daje skupinam za nabavo bolj zanesljivo osnovo za ocenjevanje kakovosti, stroškov in dolgoročne primernosti.
Dimenzijska natančnost vpliva na proizvodnjo skozi verigo povezanih mehanskih in procesnih razmerij. Kalup določa geometrijo, ki je na voljo za oblikovanje izdelka, medtem ko stroj zagotavlja gibanje, pritisk, vibracije in čas, potreben za utrjevanje materiala. Končni blok odraža interakcijo med temi dejavniki. Posledično težave z dimenzijami ni mogoče vedno pripisati samo kalupu, vendar je natančnost kalupa bistveni del stabilnega proizvodnega sistema.
Za kupce je to razlikovanje še posebej pomembno pri primerjavi ponudb. Poceni kalup se lahko zdi privlačen, če se nakupna cena obravnava ločeno. Če pa njegove dimenzije niso skladne, se njegovi vmesniki ne ujemajo s strojem ali če njegova obraba povzroči prezgodnje spremembe dimenzij, se lahko začetni prihranek izravna z dodatnimi prilagoditvami, zavrnjenimi izdelki, vzdrževalnimi deli in nenačrtovano zamenjavo. Tudi dražja možnost ni samodejno boljša. Primerna izbira je kalup, ki izkazuje skladnost z dogovorjenimi tehničnimi zahtevami in nudi primerno vrednost v pričakovani življenjski dobi.
Razmerje med geometrijo kalupa in dimenzijami končnega izdelka je odvisno od vrste bloka, mešanice materiala in pogojev delovanja stroja. Kljub temu je več mehanizmov pomembnih za večino aplikacij za proizvodnjo betonskih blokov.
Ti učinki niso enako pomembni za vsako aplikacijo. Splošni votli bloki in enote za natančno prepleteno tlakovanje imajo lahko različne zahteve glede dimenzij in meril sprejemljivosti. Kupci bi morali zato najprej določiti specifikacijo končnega izdelka in nato delati nazaj, da bi določili značilnosti kalupa, ki so potrebne za dosego te specifikacije.
Kalup mora ustrezati stroju, za katerega je bil zasnovan ali odobren. Združljivost vključuje namestitvene dimenzije, lokacijske funkcije, celotno ovojnico, delovne razdalje in razmerje med kalupom in pripadajočimi komponentami stroja. Če se nadomestni kalup razlikuje od prvotne zasnove, lahko že majhno odstopanje v kritičnem vmesniku oteži namestitev ali zahteva nepooblaščene spremembe.
Na primer, montažne luknje, ki se ne ujemajo s strojem, lahko operaterja premamijo, da bi povečal luknje ali spremenil nosilec. Takšne spremembe lahko vplivajo na poravnavo, porazdelitev obremenitve ali celovitost sklopa. Prav tako lahko zapletejo prihodnjo zamenjavo in ustvarijo negotovost glede tega, ali kalup še naprej izpolnjuje zahteve prvotne zasnove. Kupci se morajo izogibati obravnavanju sprememb na kraju samem kot sprejemljivega nadomestka za potrditev združljivosti pred pošiljanjem.
Identifikacija stroja je torej zahteva pri nakupu in ne administrativna podrobnost. Kupec mora zagotoviti podatke o proizvajalcu stroja, modelu, ustreznih serijskih ali konfiguracijskih informacijah, kjer je to primerno, obstoječo risbo kalupa, če je na voljo, in predvideno zasnovo izdelka. Če je bil stroj spremenjen, je treba te spremembe tudi razkriti. Dobavitelj lahko nato pregleda vmesnike in pojasni, katere dimenzije zahtevajo potrditev pred začetkom proizvodnje.
Dimenzijska natančnost vpliva na stroške na načine, ki presegajo račun kalupa. Kalup, ki dosledno proizvaja skladne bloke, lahko zmanjša pregledovanje, prilagajanje in razvrščanje, ki se mu je mogoče izogniti. Prav tako lahko zmanjša verjetnost predčasne zamenjave kalupa zaradi dimenzijske neskladnosti ali nepravilnega začetnega prileganja. Te morebitne prihranke je treba ovrednotiti z uporabo dejanskih proizvodnih podatkov in ne domnevati na podlagi dobaviteljevih splošnih trditev.
Praktični pregled stroškov lahko vključuje naslednje postavke:
Kupci naj se izogibajo domnevi, da je življenjska doba odvisna samo od dimenzijske natančnosti. Odpornost proti obrabi, izbira materiala, toplotna obdelava, kjer je primerno, vzdrževanje, obseg proizvodnje in delovni pogoji prav tako vplivajo na to, kako kalup deluje skozi čas. Natančne začetne mere ne morejo nadomestiti neprimernih materialov ali slabega vzdrževanja. Prav tako vzdržljiv material ne more popraviti kalupa, ki je bil izdelan zunaj odobrenih dimenzijskih specifikacij.
Podjetje Fujian Quangong Mold Co., Ltd je zato treba oceniti s kombinirano oceno skladnosti zasnove, doslednosti proizvodnje, združljivosti strojev in stroškov življenjskega cikla. Koristna razprava o dobavitelju sprašuje, kako se nadzirajo kritične dimenzije, kateri zapisi o pregledih so dobavljeni in kako se ravna z neskladnimi deli. Ta vprašanja dajejo več učinkovitih dokazov kot splošna obljuba natančnosti.
Ko končani bloki kažejo dimenzionalne razlike, morajo ekipe za nabavo in proizvodnjo raziskati celoten proces oblikovanja. Vlažnost materiala, razvrstitev agregata, vsebnost cementa, konsistenca polnila, zbijanje, nastavitve vibracij, pogoji utrjevanja in rokovanje lahko vplivajo na končni izdelek. Kalup, ki izpolnjuje zahteve glede risbe, lahko še vedno proizvaja nesprejemljive bloke, če je proizvodni proces nestabilen.
Razumna preiskava se začne z merjenjem kalupa in reprezentativnega vzorca končnih izdelkov. Če so dimenzije kalupa zunaj odobrenih meja, se morajo korektivni ukrepi osredotočiti na kalup ali njegovo namestitev. Če je kalup skladen, vendar se končni izdelki razlikujejo, mora ekipa pregledati nastavitve postopka in materialne pogoje, preden dovoli zamenjavo. Primerjava rezultatov v več votlinah lahko pomaga ugotoviti, ali sprememba sledi določeni votlini, položaju stroja ali celotni proizvodni seriji.
Ta pristop, ki temelji na dokazih, preprečuje nepotrebne nabavne stroške in naredi pogovore z dobavitelji bolj produktivne. Prav tako določa osnovo za spremljanje obrabe in ocenjevanje prihodnjih nadomestnih kalupov. Za ekipe za nabavo je cilj ponovljiv proizvodni rezultat, ne le komponenta, ki prestane izoliran pregled.
Nabavna specifikacija mora predvidene proizvodne zahteve pretvoriti v merljive značilnosti. Za kalup za betonske bloke to pomeni opis končnega izdelka, vmesnika stroja, kritičnih dimenzij, materialov, proizvodnih zahtev in inšpekcijskih dokazov, potrebnih za sprejem. Če te postavke ostanejo nejasne, ponudbe različnih dobaviteljev morda niso neposredno primerljive. En dobavitelj lahko določi ceno standardnega kalupa s širokimi tolerancami, drugi pa lahko vključuje dodatno strojno obdelavo in pregled. Brez skupne specifikacije lahko kupec primerja cene, ki ne predstavljajo enakovrednih izdelkov.
Ko pregledujete ponudbo za strojni kalup za opeko, zahtevajte tehnični dokument, ki opredeljuje odobreno revizijo risbe, razred materiala, zahteve za toplotno obdelavo, kjer je primerno, kritične tolerance in merila sprejemljivosti. Te podrobnosti je treba potrditi v pisni obliki in ne na podlagi fotografij izdelkov ali splošnih opisov v katalogu. Tehnično ustreznost kalupa je treba ugotoviti glede na določen stroj in končni izdelek, zlasti kadar nakup vključuje dimenzije po meri ali zamenjavo obstoječega sklopa.
| Parameter | Kaj mora kupec navesti | Zakaj je pomembno | Zahtevati dokaze |
| Vrsta končnega izdelka | Masivni blok, votli blok, blok za tlakovanje, blokirna enota ali drug definiran profil | Vzpostavi zahtevano geometrijo votline in predvideno uporabo | Odobrena risba izdelka ali specifikacija dimenzij |
| Dolžina in širina votline | Nazivne mere in dovoljena odstopanja za vsako kritično lastnost | Nadzoruje glavno geometrijo oblikovanega izdelka | Dimenzionirana risba kalupa in rezultati pregleda |
| Globina votline | Določena globina, referenčna točka in veljavna toleranca | Vpliva na višino izdelka in konsistenco votline | Zapisi izmerjene globine z določenih lokacij |
| Razmik med votlinami | Razdalja od središča do središča ali druga jasno opredeljena referenca | Pomaga ohranjati skladnost med votlinami in znotraj postavitve kalupa | Tlorisna risba in poročilo o pregledu dimenzij |
| Geometrijske tolerance | Veljavne zahteve glede ravnosti, vzporednosti, pravokotnosti, položaja ali profila | Nadzoruje razmerja med funkcionalnimi površinami | Načrt pregleda z opredeljenimi točkami in merilnimi metodami |
| Razred materiala | Natančen razred ali dogovorjena specifikacija materiala za komponente kalupa | Vpliva na moč, žilavost, obrabno obnašanje in primernost za delovno okolje | Certifikat o materialu ali dokumentacija o sledljivem materialu |
| Toplotna obdelava | Zahtevani postopek, uporabna komponenta in merila sprejemljivosti, če so navedeni | Lahko vpliva na trdoto, odpornost proti obrabi in dimenzijsko stabilnost | Zapis o toplotni obdelavi in rezultati trdote, kjer je to potrebno |
| Stanje površine | Zahtevana končna obdelava, dovoljene napake in vse navedene vrednosti hrapavosti | Lahko vpliva na obnašanje pri sproščanju, obrabo in pogoje stika | Vizualni pregled in zapisi površinskih meritev, kjer je primerno |
| Strojni vmesnik | Položaji montažnih lukenj, namestitvene površine, skupna ovojnica in zahteve glede odmika | Ugotavlja, ali je kalup mogoče pravilno namestiti | Odobrena risba vmesnika ali dokumentiran pregled združljivosti |
| Pregled in prevzem | Metoda vzorčenja, merilna oprema, oblika poročanja in postopek za ugotavljanje neskladnosti | Določa, kako bo skladnost dokazana pred sprejemom | Končno inšpekcijsko poročilo in dogovorjeni dokumenti o sprejemu |
Tabela ponuja okvir javnega naročila in ne specifikacije posameznega proizvajalca. Natančne vrednosti morajo izhajati iz odobrenega inženirskega načrta in proizvodnih zahtev. Od dobavitelja se ne bi smelo pričakovati, da bo kritične tolerance sklepal zgolj iz imena izdelka.
Dimenzijska natančnost in zmogljivost materiala sta povezana, vendar ločena vidika kakovosti kalupa. Izbira materiala vpliva na odpornost proti obrabi, deformacijam, udarcem in ponavljajočim se proizvodnim obremenitvam. Vendar pa ni enotne stopnje jekla ali vrednosti trdote, ki bi bila primerna za vsak kalup. Pravilna izbira je odvisna od zasnove kalupa, stroja, abrazivnih lastnosti mešanice, stopnje proizvodnje, pričakovane strategije vzdrževanja in inženirske ocene proizvajalca.
Skupine za nabavo bi morale od dobavitelja zahtevati, da opredeli material, uporabljen za vsako ustrezno komponento, in pojasni, kako navedeni material podpira predvidene pogoje delovanja. Če konstrukcija zahteva toplotno obdelavo, mora biti v naročilnici navedeno, katere komponente jo zahtevajo in kako bo preverjena skladnost. Samo odčitavanje trdote ne dokazuje, da ima material zahtevano žilavost, da je bila toplotna obdelava izvedena pravilno ali da ima komponenta sprejemljive dimenzije.
Kjer je pomembna sledljivost, lahko kupci zahtevajo materialne certifikate ali enakovredne evidence, povezane z oddanim naročilom. Raven dokumentacije mora odražati tveganje in kompleksnost aplikacije. Preprost nadomestni kalup bo morda potreboval drugačen paket dokumentacije kot kalup, ki se uporablja v proizvodni liniji velikega obsega, kjer ima nepričakovan izpad znatne posledice.
Kupci morajo vključiti številčne vrednosti le, če jih podpira odobrena zasnova, strojna dokumentacija, standard izdelka ali medsebojno dogovorjena inženirska zahteva. Neustrezno je uporabljati generično toleranco kot univerzalno merilo za vsak stroj za vdolbine in vsak blok. Kalup, namenjen za določen izdelek za tlakovanje, lahko zahteva drugačne dimenzionalne kontrole od kalupa, namenjenega za običajne zidane bloke.
Na primer, nabavna ekipa lahko določi nazivno dimenzijo votline 200 mm in določi dovoljeno odstopanje plus ali minus 0,15 mm. To je hipotetična ponazoritev, kako je mogoče napisati zahtevo, ne trditev, da je vrednost primerna za vsako aplikacijo. Preden sprejme takšno toleranco, mora kupec upoštevati specifikacijo končnega izdelka, merilno metodo, proizvodni proces in dobaviteljevo dokazano sposobnost.
Uporabna specifikacijska polja vključujejo:
Zaradi teh podrobnosti je naročilo izvršljivo in zmanjšujejo negotovost med vhodnim pregledom. Pomagajo tudi pri preprečevanju običajne težave pri nabavi: odkritje po dobavi, da sta si dobavitelj in kupec različno razlagala isto nazivno dimenzijo.
Primerjave cen naj se začnejo šele po uskladitvi tehničnega obsega. Vsak dobavitelj mora ponuditi ponudbo glede na isto revizijo risbe, zahteve glede materialov, tolerance dimenzij, obseg pregleda in pogoje dostave. Če dobavitelj predlaga alternativni material ali proizvodno metodo, mora biti odstopanje jasno dokumentirano in odobreno pred proizvodnjo. V nasprotnem primeru bo ponudba morda videti cenejša, ker izključuje zahteve, ki jih je vključil drug dobavitelj.
Kupci lahko uporabijo primerjalno tabelo, ki loči obvezne zahteve od neobveznih storitev. Obvezne postavke lahko vključujejo združljivost stroja, kritične dimenzije votline, določen material in končni pregled. Izbirni elementi lahko vključujejo dodatna poročila o meritvah, rezervne obrabne komponente ali izboljšano sledljivost. Razlika omogoča ekipam za nabavo, da prepoznajo resnične razlike v stroških, ne da bi spregledali tehnične pomanjkljivosti.
Koristno je oceniti tudi kakovost odziva dobavitelja. Ali lahko proizvajalec pojasni, kako se obdelujejo in merijo kritične dimenzije? Ali pred začetkom dela identificira nejasne podrobnosti risbe? Ali lahko predloži dokaze o skladnosti, namesto da se zanaša na ustna zagotovila? Ta vprašanja pomagajo oceniti, ali ima dobavitelj nadzorovan proizvodni proces in razume tveganje nakupa.
Za Fujian Quangong Mold Co., Ltd morajo kupci zahtevati specifikacijo dejanskih dimenzij, ustrezne podrobnosti o materialu, potrditev združljivosti stroja in dogovorjene evidence inšpekcijskih pregledov za predlagani kalup. Vsako proizvajalčevo toleranco, trdoto, dobavni rok, oceno življenjske dobe ali proizvodno zmogljivost je treba preveriti s trenutno tehnično dokumentacijo in komercialno ponudbo. Ta pristop omogoča, da odločitev o nakupu temelji na dokazih in ne na nepreverjenih predpostavkah.
Ocena dobavitelja mora ugotoviti, ali je kalup mogoče izdelati po odobreni risbi in ali je skladnost mogoče dokazati, preden komponenta vstopi v proizvodnjo. To zahteva več kot vprašanje, ali ima dobavitelj opremo za pregledovanje. Kupci morajo razumeti, katere dimenzije se merijo, kako se izvajajo meritve, kako se beležijo rezultati in kaj se zgodi, če funkcija pade zunaj meja sprejemljivosti. Proizvajalec lahko poseduje sofisticirane merilne instrumente, vendar še vedno nima načrta inšpekcijskih pregledov, ki obravnava najpomembnejše funkcionalne zahteve kupca.
Za opečni strojni kalup se praktični postopek preverjanja začne med ponudbo in nadaljuje z odobritvijo risbe, proizvodnjo, končnim pregledom, dostavo in zagonom. Prej ko se odkrije neskladje, lažje ga je odpraviti. Čakanje do namestitve za preverjanje montažnih dimenzij ali geometrije votline lahko povzroči zamude, ki se jim je mogoče izogniti, zlasti če je bil kalup izdelan posebej za strankin stroj.
Prva faza je tehnični pregled. Kupec mora zagotoviti risbo izdelka, informacije o stroju in vse obstoječe dimenzije kalupa, ki so pomembne za zamenjavo ali naročilo po meri. Dobavitelj mora pregledati dokumente glede manjkajočih dimenzij, nasprotujočih si toleranc, nejasnih referenčnih točk in vmesnikov, ki zahtevajo potrditev. Če ima kupec le fizični vzorec in ne popolne risbe, se morata strani dogovoriti o postopku merjenja in odobritve pred začetkom proizvodnje.
V tej fazi mora nabavna ekipa preveriti naslednje:
Ti pregledi ustvarjajo skupno tehnično osnovo. Prav tako zmanjšajo verjetnost spora, v katerem dobavitelj trdi, da je sledil risbi, medtem ko je kupec pričakoval drugačno interpretacijo izdelka ali vmesnika stroja.
Metoda merjenja se mora ujemati z geometrijo, toleranco in dostopnostjo elementa. Običajni kalibrirani merilni instrumenti lahko zadoščajo za številne linearne dimenzije. Bolj zapleteni profili votline ali položajna razmerja lahko zahtevajo specializirana vpenjala, meritve koordinat, optične metode ali drugo validirano tehniko. Izbira mora temeljiti na zahtevani merilni negotovosti in geometriji komponente, ne le na zahtevnosti opreme.
| Faza pregleda | Predmeti za preverjanje | Možna metoda | Osnova za prevzem |
| Vhodni material | Identifikacija materiala in sledljivost, kjer je potrebna | Pregled certifikatov in identifikacijski pregledi | Odobrena specifikacija materiala |
| Pregled strojne obdelave | Kritične dimenzije votline in značilnosti vgradnje | Ustrezni umerjeni merilniki, mikrometri, merilna merila ali namenske napeljave | Odobrene risalne tolerance |
| Geometrijski pregled | Ravnost, vzporednost, položaj in profil, kjer je navedeno | Ustrezna površinska meritev, vpenjala ali oprema za merjenje koordinat | Določene referenčne točke in geometrijske tolerance |
| Pregled montaže | Prileganje, poravnava in dimenzije vmesnika | Preverjanje dimenzij in dokumentirano preverjanje prileganja | Odobrene zahteve za sestavljanje in vmesnik stroja |
| Končni pregled | Navedene kritične značilnosti in vidne napake | Poročilo o pregledu z rezultati meritev | Dogovorjena merila sprejemljivosti |
| Validacija proizvodnje | Dimenzije in konsistentnost končnega bloka | Meritve reprezentativnih proizvodnih vzorcev | Specifikacija končnega izdelka in dogovorjeni procesni pogoji |
Ta pregledni načrt je ilustrativen in ga je treba prilagoditi dejanski zasnovi. Vsak kalup ne zahteva koordinatnih meritev in ne potrebuje vsaka dimenzija enake pogostosti pregledov. Načrt mora dati prednost funkcijam, katerih okvara bi lahko preprečila namestitev, vplivala na skladnost izdelka ali povzročila znatno operativno tveganje.
Uporabno poročilo o inšpekcijskem pregledu opredeljuje revizijo risbe, številko dela ali naročila, pregledane lastnosti, nazivne vrednosti, izmerjene vrednosti, sprejemljive meje, datum inšpekcijskega pregleda in merilno metodo, kjer je primerno. Če je prisotnih več votlin, mora poročilo identificirati votline posebej, ne pa le skupnega rezultata. To kupcu pomaga ugotoviti, ali so dimenzije skladne po kalupu in ali je povprečje skrilo kakršno koli lokalno odstopanje.
Skupine za nabavo bi morale poiskati manjkajoče meritve, pa tudi neuspele meritve. Poročilo, ki navaja, da je kalup uspešno opravil inšpekcijo, je manj informativno, če ne opredeljuje pregledanih dimenzij ali pojasnjuje meril sprejemljivosti. Podobno je seznam izmerjenih vrednosti težko razlagati, če poročilo ne identificira ustrezne revizije risbe.
Merilno negotovost je treba upoštevati, kadar je navedena toleranca ozka glede na zmogljivost merilne metode. Merilni rezultat, ki je blizu meje sprejemljivosti, lahko zahteva vnaprej določeno pravilo odločitve, zlasti kadar so posledice sprejetja neskladnega kalupa znatne. Kupci in dobavitelji bi se morali dogovoriti o obravnavi mejnih rezultatov pred začetkom inšpekcijskega pregleda, namesto da bi se odločali potem, ko se pojavi nesoglasje.
Neskladno dimenzijo je treba dokumentirati in oceniti glede na odobreno specifikacijo. Dobavitelj in kupec morata ugotoviti, ali je možno odstopanje odpraviti brez ogrožanja konstrukcije, ali je predelava tehnično sprejemljiva ali je treba zamenjati kalup. Predelave nikoli ne bi smeli odobriti samo zato, ker naredi komponento primerno med neformalnim preskušanjem. Vsak korektivni ukrep mora ohraniti zahtevano strukturno celovitost, funkcionalna razmerja in združljivost s stroji.
Po popravnem delu je treba ponovno izmeriti prizadete funkcije in preveriti vse povezane dimenzije, ki bi jih lahko spremenili. Zapisnik končnega pregleda mora odražati dejansko stanje dostavljene komponente. Če je odstopanje sprejeto s koncesijo, mora odobritev opredeliti prizadeto lastnost, dovoljeno odstopanje in morebitne omejitve uporabe. Ustna odobritev ne zadostuje, če sprememba vpliva na dogovorjeno specifikacijo nakupa.
Kupci bi morali tudi določiti, kdo nosi stroške popravka, povratnega tovora, zamenjave in s tem povezane zamude, ko dobavitelj dobavi neskladen kalup. Te komercialne dogovore je najbolje opredeliti v naročilnici ali pogodbi o dobavi pred začetkom proizvodnje.
Ocena dobavitelja mora upoštevati tehnično usposobljenost, doslednost proizvodnje, dokumentacijo, komunikacijo in poprodajno podporo. Namen ni dodeliti dobavitelju najvišjo oceno za največje število certifikatov ali najbolj dodelano kontrolno opremo. Namen je ugotoviti, ali lahko proizvajalec zanesljivo dobavi določen kalup, ki ga zahteva kupec.
Praktična ocena lahko zajema pet področij.
Kjer je kontinuiteta proizvodnje pomembna, se morajo kupci vprašati tudi, kako dobavitelj upravlja popravke risb in ponavljajoča naročila. Nadomestni kalup, izdelan mesece pozneje, je treba preveriti glede na odobreno zasnovo, namesto da bi se zanašal na neformalni spomin na prejšnje naročilo. Vodenje nadzorovanih risb in zapisov o inšpekcijskih pregledih zmanjša tveganje za postopno odstopanje specifikacij.
Končni pregled pred odpremo ne more dokazati vseh vidikov učinkovitosti proizvodnje. Namestitev in poskusna proizvodnja nudita dodatno priložnost za preverjanje interakcije med kalupom in strojem. Postopek zagona mora upoštevati varnostna navodila in navodila za uporabo proizvajalca stroja, izvajati pa ga mora usposobljeno osebje.
Med validacijo mora proizvodna ekipa preveriti namestitev kalupa, lociranje in montažne vmesnike, razmake in delovanje. Reprezentativne bloke je treba meriti glede na specifikacijo končnega izdelka. Če ima proizvodni sistem več votlin, je treba vzorce vzeti iz različnih položajev votlin, da se lahko ugotovijo lokalne razlike.
Rezultate je treba zabeležiti skupaj z ustreznimi procesnimi pogoji, vključno s serijo materiala, vlažnostjo, kjer se spremlja, nastavitvami stroja in časom proizvodnje. Te informacije pomagajo razlikovati težavo, povezano s plesnijo, od spremembe postopka. Če so dimenzije zunaj določenega obsega, mora ekipa sistematično raziskati, namesto da takoj spremeni več nastavitev stroja hkrati.
Uspešno preskušanje je praktično izhodišče za nadaljnje spremljanje. Ko se proizvodnja nadaljuje, lahko občasni pregledi dimenzij odkrijejo obrabo ali spremembe delovnih pogojev. Pogostost mora odražati obseg proizvodnje, abrazivnost materiala, tveganje kakovosti in priporočila proizvajalca glede vzdrževanja.
Pri ocenjevanju podjetja Fujian Quangong Mold Co., Ltd morajo kupci določiti te zahteve glede preverjanja, preden oddajo naročilo. Jasna pričakovanja glede odobritve načrta, končnega pregleda, korektivnih ukrepov in validacije proizvodnje zagotavljajo bolj zanesljivo osnovo za nabavo kot splošna izjava, da je kalup izdelan po visokih standardih.
Dimenzijska natančnost je pomembna, ker je kalup funkcionalna komponenta v večjem proizvodnem sistemu. Njegova geometrija votline vpliva na dimenzije in profile končnih blokov, medtem ko njegovi pritrdilni vmesniki določajo, ali ga je mogoče pravilno namestiti na predvideni stroj. Posledice dimenzijskih odstopanj so lahko neskladni izdelki, dodatni pregledi, težavna montaža, predelava in nepotrebne prekinitve proizvodnje. Vendar pa se dimenzijske natančnosti ne sme obravnavati ločeno od izbire materiala, odpornosti proti obrabi, kakovosti izdelave, stanja stroja in nadzora procesa.
Za ekipe za nabavo je najučinkovitejši pristop pretvorba proizvodnih potreb v dokumentirano specifikacijo pred primerjavo cen. Potrdite dimenzije končnega izdelka, model stroja, kritične lastnosti kalupa, veljavne tolerance, zahteve glede materialov in merila za pregled. Prosite dobavitelje, da opredelijo, kako bodo te zahteve preverjene, in zahtevajte zapise, ki dokazujejo skladnost. Kadar je številčna toleranca pomembna, zagotovite, da je podprta z odobreno risbo in da jo je mogoče izmeriti z ustrezno metodo.
Fujian Quangong Mold Co., Ltd je treba obravnavati skozi isti postopek nakupa, ki temelji na dokazih. Kupci morajo potrditi dejanske specifikacije predlaganega kalupa, pridobiti pisno potrdilo o združljivosti, pregledati dokumentacijo o pregledu in se dogovoriti o postopkih za odpravo neskladnosti. Noben dobaviteljev izdelek ne sme biti izbran samo zaradi oglaševane trditve o natančnosti ali privlačne začetne ponudbe.
Preden oddate naročilo, pripravite končni kontrolni seznam, ki zajema revizijo risbe, nazivne mere, tolerance, razred materiala, vmesnike stroja, zapise inšpekcij, pogoje dostave in poprodajno podporo. Če je kalup namenjen za velikoserijsko proizvodno linijo, upoštevajte finančni vpliv izpadov in razpoložljivost nadomestnih komponent kot del skupne ocene stroškov. Po namestitvi potrdite kalup z reprezentativnimi končnimi izdelki in obdržite rezultate kot osnovo za prihodnje spremljanje kakovosti.
Če nabavljate nov kalup ali zamenjate obstoječega,kontaktirajte našo tovarnoza razpravo o predvidenem tipu bloka, modelu stroja, dimenzijah izdelka in delovnih zahtevah. Zahtevajte tehnični pregled predlagane zasnove, potrditev kritičnih dimenzijskih zahtev in ponudbo na podlagi dogovorjenega obsega pregleda. Zagotavljanje popolnih tehničnih informacij na začetku pomaga vzpostaviti realna proizvodna pričakovanja in podpira preglednejšo odločitev o nakupu. Dobro določen kalup za opečni stroj je praktična naložba v dimenzijsko doslednost, zanesljivost proizvodnje in dolgoročni nadzor proizvodnje.
Ustrezna toleranca je odvisna od specifikacije končnega bloka, geometrije votline, zasnove stroja, proizvodnega procesa in merilne metode. Kupci bi morali identificirati nazivne mere in dovoljena odstopanja za kritične lastnosti, kot so dolžina, širina, globina, razmik in montažni vmesniki. Geometrijske zahteve, kot je vzporednost ali položaj, je treba določiti ločeno, če vplivajo na funkcijo. Univerzalne tolerance, primerne za vsak kalup, ni, zato mora kupec potrditi vrednosti s potrjeno inženirsko risbo in se dogovoriti, kako bo vsaka kritična lastnost pregledana.
Dimenzije kalupne votline določajo geometrijo, ki je na voljo med oblikovanjem, zato lahko odstopanja prispevajo k variaciji dolžine, širine, višine in profila končnega bloka. Razmerje ni vedno ena proti ena, ker lahko vlažnost materiala, zbijanje, vibracije, razkalupljenje in strjevanje prav tako vplivajo na končne dimenzije. Kupci bi morali zato pregledati tako kalup kot reprezentativne končne bloke. Primerjava meritev na ravni votline s proizvodnimi vzorci pomaga ugotoviti, ali dimenzionalni problem izvira iz kalupa, nastavitve stroja ali širšega proizvodnega procesa.
Kupec mora zahtevati vsaj odobreno tehnično risbo in končno poročilo o pregledu, ki zajema dogovorjene kritične dimenzije. Odvisno od aplikacije in specifikacije nakupa lahko podporni zapisi vključujejo potrdila o materialu, dokumentacijo o toplotni obdelavi, rezultate trdote, podatke o geometrijskih pregledih in potrditev združljivosti vmesnika stroja. Poročila morajo identificirati ustrezen del ali naročilo, revizijo risbe, nazivne mere, izmerjene vrednosti, sprejemljive meje in morebitna odobrena odstopanja. Dokumentacija bi morala dokazovati skladnost z dogovorjenimi zahtevami, ne pa preprosto navajati, da je kalup opravil pregled.
ja Kalup se lahko prilagodi svoji risbi, medtem ko se dokončani bloki razlikujejo zaradi nestabilne vlažnosti materiala, nedoslednega polnjenja, neustreznih nastavitev stiskanja ali vibracij, obrabe stroja, pogojev razkalupljanja ali sprememb dimenzij, povezanih z utrjevanjem. To identify the cause, measure the mould, inspect representative blocks from different cavities, and record the relevant production conditions. If the mould remains within specification, investigate the process before ordering a replacement. If a critical mould feature is outside tolerance, document the deviation and determine whether correction or replacement is required.
Primerjajte dobavitelje z enakimi odobrenimi risbami, zahtevami glede materialov, tolerancami, obsegom pregleda, merili združljivosti strojev in pogoji dostave. Preglejte dokaze, ki jih lahko zagotovi vsak dobavitelj za dimenzijsko skladnost, nadzor proizvodnje, sledljivost materiala, kjer je to potrebno, in postopke korektivnih ukrepov. Upoštevajte tudi napor pri namestitvi, pričakovane zahteve glede vzdrževanja, razpoložljivost nadomestnih delov, dobavni rok in komercialne pogoje za neskladne izdelke. Najnižja ponudba ni nujno najcenejša možnost v življenjski dobi kalupa, vendar je višja cena upravičena le, če je dodatna tehnična ali komercialna vrednost podprta z dokazi.


